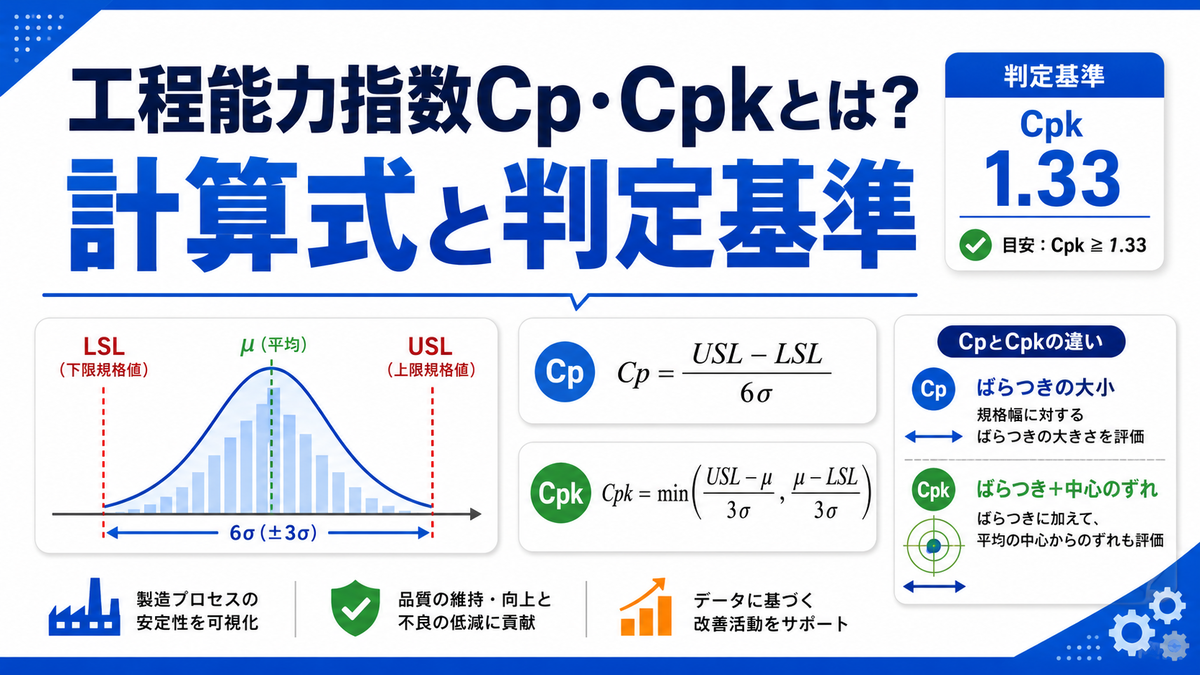
Cpkが低い、つまり工程能力が不足していると判定された場合、現場はどのような改善アクションを取るべきか。品質管理の実務解説や製造現場の改善事例を総合すると、以下の5つのアプローチが有効である。
第一に、工程の中心位置を規格の中央に合わせる。 平均値が規格の上下限のどちらかに偏っている場合、設備の調整や作業条件の見直しによって中心を移動させるだけでCpkは劇的に改善する。このとき、ばらつきの改善は不要なケースも多い。
第二に、ばらつきそのものを低減する。 標準偏差が大きい場合、材料ロットの均一化、設備のメンテナンス、作業手順の標準化など、ばらつきの発生源を特定して潰していく地道な作業が必要になる。
第三に、規格幅そのものを見直す。 設計部門と協議し、過剰に厳しい規格が設定されていないかを確認する。規格を緩和できる余地があれば、工程能力指数は改善する。ただし、これは機能・品質を損なわない範囲での話である。
第四に、測定方法の妥当性を検証する。 測定誤差が大きく、実際の工程能力以上にばらつきが大きく見えている可能性もある。測定システムのGRR(ゲージR&R)を確認し、測定の信頼性を担保することも重要だ。
第五に、工程の安定性を確認する。 統計的管理状態にない工程で算出したCpkは意味を持たない。管理図を使って工程の安定性を検証し、不安定要因を除去してから改めて指数を算出する。
【プロの結論】品質管理の本質とおすすめできる人・できない判断
工程能力指数の本質は、単なる数字合わせではなく、「工程の実力を客観的に可視化するためのコミュニケーションツール」であるという点にある。数字が独り歩きして「Cpkを上げること」が目的化すると、本来の品質改善がおろそかになる。逆に、指数を正しく活用すれば、技術者と現場作業者、品質管理と生産技術、さらには経営層との間で、品質に関する共通言語として機能する。
工程能力指数に真剣に向き合うべきなのは、不良率の低減が直接的なコスト削減につながる製造業の現場である。特に、自動車部品、電子部品、医療機器、食品包装など、高い信頼性が求められる業界では、この指標を避けて通ることはできない。一方で、単品生産や試作段階など、統計的なデータが十分に取れない工程では、工程能力指数よりも別の品質管理手法が適している場合もある。自工程の特性を見極め、適切な指標を選択する判断力こそが、真の品質管理力と言えるだろう。

